Guide du processus de production des ressorts à lames – Perçage des trous pour la fixation des entretoises de pare-chocs (Partie 4)
1. Définition:
On utilise des poinçonneuses et des outillages de fixation pour percer des trous aux emplacements prévus pour la fixation des silentblocs/entretoises aux deux extrémités de la barre plate en acier à ressort. Il existe généralement deux types de poinçonnage : le poinçonnage à froid et le poinçonnage à chaud.
2. Application:
Certaines feuilles présentent des yeux enroulés, et d'autres feuilles encore.
3. procédures opérationnelles:
3.1. Inspection avant poinçonnage
Avant de procéder au poinçonnage, vérifiez la marque de conformité des barres plates à ressort issues du processus précédent ; celle-ci doit être valide. Parallèlement, vérifiez les spécifications des barres plates à ressort ; le poinçonnage ne peut commencer que si elles répondent aux exigences du processus.
3.2.Ajuster l'outillage de positionnement
Comme illustré sur la figure 1 ci-dessous, percez des trous elliptiques aux extrémités des barres plates à ressort. Le poinçonnage s'effectue par positionnement du trou central, et ajustez l'outillage de positionnement en fonction des dimensions L', B, a et b.
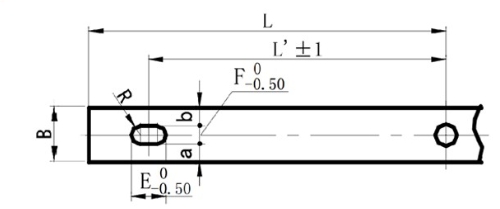
(Figure 1. Schéma de positionnement pour le poinçonnage d'un trou elliptique d'extrémité)
Comme illustré sur la figure 2 ci-dessous, percez des trous circulaires aux extrémités des barres plates à ressort. Le poinçonnage s'effectue en positionnant le trou central et en ajustant l'outil de positionnement en fonction des dimensions L' et B.
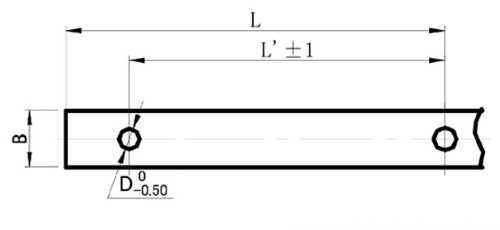
(Figure 2. Schéma de positionnement pour le poinçonnage d'un trou circulaire d'extrémité)
3.3. Choix du poinçonnage à froid, du poinçonnage à chaud et du perçage
3.3.1Application du poinçonnage à froid:
1) Si l'épaisseur de la barre plate à ressort t < 14 mm et que le diamètre du trou est supérieur à l'épaisseur t de la barre plate en acier à ressort, le poinçonnage à froid convient.
2) Si l'épaisseur de la barre plate en acier à ressort t≤9mm et que le trou est un trou elliptique, le poinçonnage à froid convient.
3.3.2. Applications du poinçonnage et du perçage à chaud :
Coups de poing chaudsOn peut également utiliser le perçage pour les barres plates en acier à ressort qui ne se prêtent pas au poinçonnage à froid.coups chauds, la température de chauffage doit être contrôlée entre 750 et 850 ℃, et la barre plate en acier est rouge foncé.
Lors du poinçonnage, la première ébauche de barre plate en acier à ressort doit être inspectée. La production en série ne peut commencer qu'après validation de cette première inspection. Pendant l'opération, il convient de veiller particulièrement à ce que la matrice de positionnement ne se desserre pas et ne se déplace pas, sous peine de voir les dimensions de positionnement dépasser les tolérances et de produire des lots non conformes.
Les barres plates en acier à ressort perforées (percées) doivent être empilées soigneusement. Il est interdit de les disposer n'importe comment, car cela pourrait les abîmer. Les marques de contrôle de conformité doivent être apposées et les fiches de suivi de production doivent être collées.
4. Normes d'inspection :
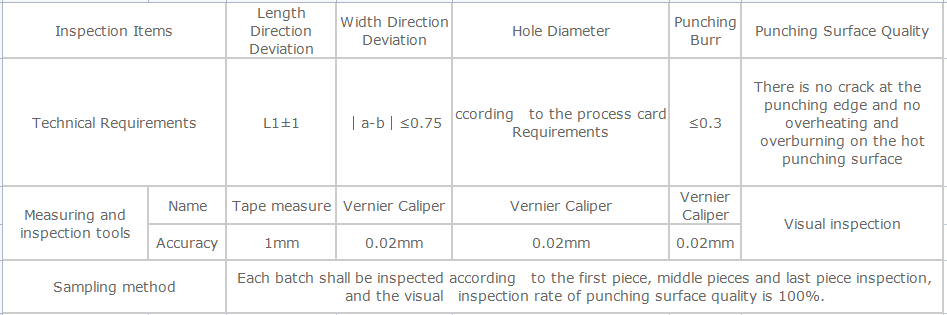
Mesurez les trous conformément aux figures 1 et 2. Les normes d'inspection du poinçonnage et du perçage sont indiquées dans le tableau 1 ci-dessous.
Date de publication : 27 mars 2024


